




Mekkora a vékony vágótárcsák vágási ellenállása?
A vágószerszámok világában a vékony vágótárcsák döntő szerepet játszanak a különféle ipari és barkács alkalmazásokban. Vékony vágótárcsák szállítójaként gyakran találkozom a vásárlók kérdéseivel a vágásállóság fogalmával kapcsolatban. A vágási ellenállás megértése elengedhetetlen mind a gyártók, mind a felhasználók számára, mivel ez közvetlenül befolyásolja a vágótárcsák teljesítményét, hatékonyságát és élettartamát.
A vágási ellenállás úgy definiálható, mint az az erő, amely a vékony vágótárcsa vágási hatásával szemben áll. Amikor egy vágótárcsa érintkezésbe kerül a munkadarabbal, többféle ellenállást kell leküzdenie a sikeres vágás érdekében. Ezek az ellenállások nagy vonalakban mechanikai, termikus és súrlódási ellenállásokra oszthatók.
A mechanikai ellenállás elsősorban a munkadarab anyagának fizikai tulajdonságaival függ össze. A különböző anyagok keménysége, szívóssága és sűrűsége eltérő, ami közvetlenül befolyásolja a szükséges forgácsolóerőt. Például egy nagy szilárdságú acél átvágása nagyobb mechanikai ellenállást eredményez, mint egy lágyabb alumíniumötvözet vágásakor. Az anyag szerkezete is számít. A rostos vagy laminált szerkezetű anyagok nagyobb mechanikai ellenállást nyújthatnak, mivel a vágókorongnak a vágási folyamat során meg kell törnie a szálakat vagy rétegeket.
A hőállóság egy másik fontos tényező. A vágási folyamat során nagy mennyiségű hő keletkezik a vágótárcsa és a munkadarab közötti súrlódás miatt. A vágótárcsának el kell viselnie ezt a hőt anélkül, hogy elveszítené szerkezeti integritását vagy vágási teljesítményét. A kiváló minőségű vékony vágótárcsákat úgy tervezték, hogy hatékonyan elvezessék a hőt. Ha a vágótárcsa nem tudja kezelni a termikus igénybevételt, akkor meghajolhat, megrepedhet vagy elveszítheti a koptató részecskéit, ami a vágási hatékonyság csökkenéséhez és a vágási ellenállás növekedéséhez vezethet.
Súrlódási ellenállás lép fel a vágótárcsa és a munkadarab határfelületén. Mind a vágótárcsa, mind a munkadarab felületi érdessége, valamint az alkalmazott kenés típusa (ha van) befolyásolhatja a súrlódási erőt. A sima felületű vágótárcsa bizonyos mértékig csökkentheti a súrlódási ellenállást, de ez függ a vágandó anyagtól is. Például ragadós vagy gumiszerű anyag vágásakor a súrlódási ellenállás meglehetősen nagy lehet, és a vágótárcsa hajlamos eltömődésre, tovább növelve az ellenállást.
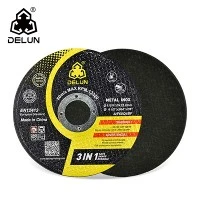
Beszállítóként a vékony vágótárcsák optimalizálására összpontosítunk a vágási ellenállás minimalizálása érdekében. Fejlett gyártási technikákat és kiváló minőségű csiszolóanyagokat használunk. Például a miénket115 mm-es 4,5 hüvelykes DELUN vágótárcsa csiszoló vágótárcsákspeciális csiszolóanyag-keverékkel készülnek, amelyeket arra terveztek, hogy alacsony ellenállású fémeket vágjanak át. A csiszolószemcséket gondosan választották ki, hogy megfelelő keménységűek és élesek legyenek, így könnyen behatolhatnak a munkadarabba, és kisebb erővel törik az anyagot.
A miénk180 mm-es fém vágókorongegy másik termék, amely bemutatja erőfeszítéseinket a vágási ellenállás csökkentésére. Nagyobb átmérőjével nagyobb területet fed le, és hatékonyabban vághat. A tárcsa jól kiegyensúlyozott szerkezettel rendelkezik, amely elősegíti a vágóerő egyenletes elosztását a tárcsa felületén. Ez nemcsak az általános vágási ellenállást csökkenti, hanem javítja a vágási folyamat stabilitását is, ami simább és pontosabb vágást eredményez.
A4,5" fém levágott kerekeksokoldalúságuk és alacsony ellenállású vágási teljesítményük miatt népszerűek a felhasználók körében. Ezeket a kerekeket úgy tervezték, hogy illeszkedjenek a legtöbb szabványos sarokcsiszolóhoz, így kényelmes megoldást kínálnak fémvágási feladatokhoz. A kerekek vékony kialakítása csökkenti a vágási folyamat során eltávolítandó anyag mennyiségét, ezáltal csökkenti a vágási ellenállást.
A miénkVékony fém vágótárcsakifejezetten olyan alkalmazásokhoz lett kialakítva, ahol precíziós és kis ellenállású vágásra van szükség. A tárcsa vékony profilja minimális anyagveszteséget tesz lehetővé, és csökkenti a tárcsa és a munkadarab érintkezési felületét, ami viszont csökkenti a súrlódási és mechanikai ellenállást.
AFém vágókorong sarokcsiszolóhozúgy tervezték, hogy zökkenőmentesen működjön a sarokcsiszolóval, amely a fémmegmunkálás egyik leggyakrabban használt eszköze. Kiváló minőségű kötőanyagok és csiszolóanyagok használatával biztosítjuk, hogy a tárcsa megőrizze vágóélét és csökkentse a vágási ellenállást élettartama során.
A tervezésen és az anyagválasztáson túl a helyes használat és karbantartás is döntő szerepet játszik a vágási ellenállás csökkentésében. Vékony vágótárcsák használatakor fontos a vágandó anyagnak megfelelő sebesség és előtolás kiválasztása. A túl nagy sebesség túlzott hőtermelést és a vágási ellenállást növelheti, míg a túl alacsony sebesség nem teszi lehetővé a tárcsa hatékony vágását. A vágótárcsa rendszeres ellenőrzése és tisztítása szintén megelőzheti az eltömődést és megőrzi vágási teljesítményét.


A vágási ellenállás fogalmának megértésével és annak csökkentésére irányuló megfelelő intézkedésekkel a felhasználók jobb vágási eredményeket érhetnek el, növelhetik a vágótárcsák élettartamát, és végső soron időt és költséget takaríthatnak meg. Cégünk elkötelezett amellett, hogy kiváló minőségű vékony vágótárcsákat biztosítson, amelyek alacsony ellenállású vágáshoz vannak optimalizálva. Akár profi a fémmegmunkálásban, akár a barkácsolás szerelmese, termékeink megfelelnek vágási igényeinek.
Ha többet szeretne megtudni vékony vágótárcsáinkról, vagy szeretné megvitatni konkrét igényeit, forduljon hozzánk bizalommal. Mindig készen állunk, hogy segítsünk Önnek megtalálni a legjobb vágási megoldást projektjeihez.
Hivatkozások
- "Vágószerszám-technológia", John A. Schey.
- Serope Kalpakjian és Steven R. Schmid "Gyártási folyamatai mérnöki anyagokhoz".